简体中文
Nyheter
Hjem / Nyheter / Bransjyheter / Progressiv dysedesign: prosess, stripelayout, toleranser og verktøykostnader

En ingeniør sender et deltrykk for en rustfri stålbrakett som skal sitte nær en turbolader i en ny kjøretøyplattform. Prosjektert volum er 400 000 stykker per år, og ett monteringshull må holde en toleranse på /-0,05 mm. I løpet av få dager svarer verktøyleverandøren med et stripeoppsett som viser hvordan spolelager vil bli gjennomboret, trimmet, formet og kuttet av i den ferdige braketten med omtrent 250 slag per minutt. Det svaret er der progressiv formdesign enten får behold eller begynner å skape problemer.
Progressiv dysedesign er arrangementet av flere stemplingsoperasjoner på et enkelt dysesett slik at hvert presseslag gir en komplett del. Det fortjener nøye oppmerksomhet fordi utformingen av dysen bestemmer kvaliteten på hver del som produseres gjennom verktøyets levetid, kostnadene for selve verktøyet og ledetiden mellom bestilling og produksjon.
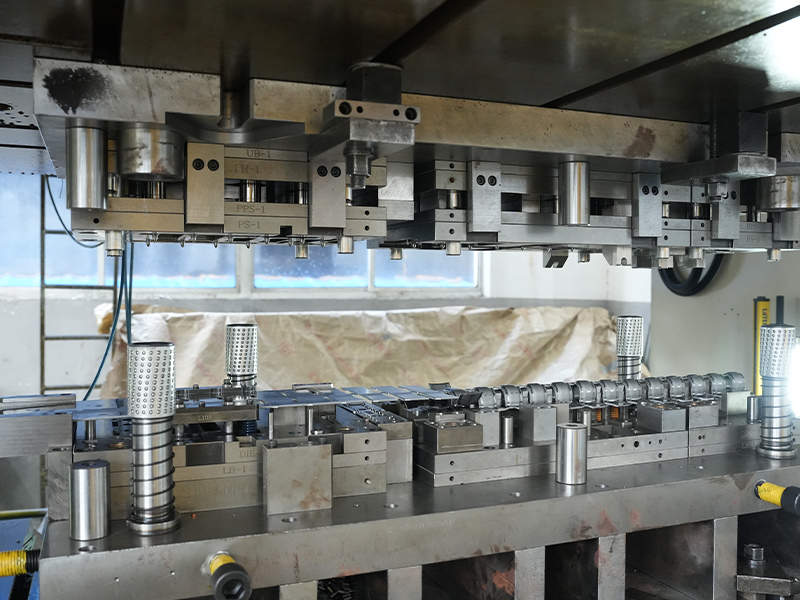
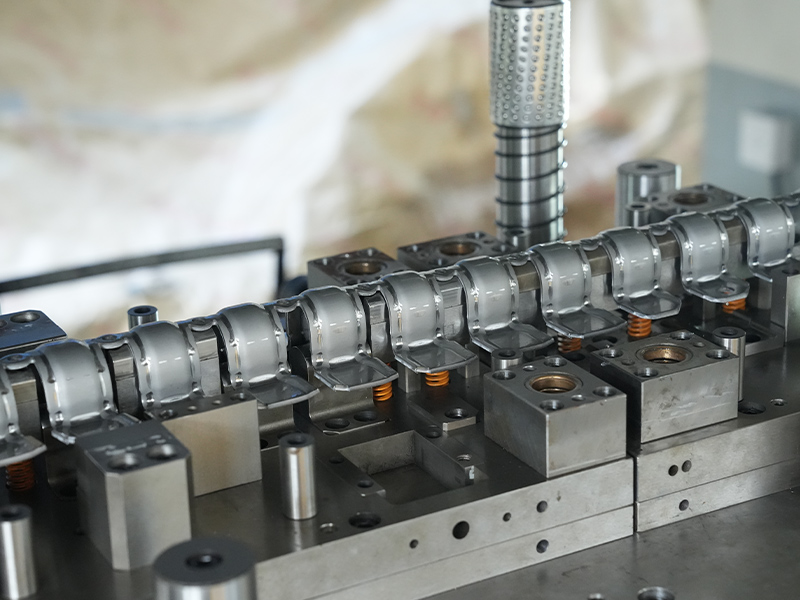
En progressiv die fungerer på en kontinuerlig stripe av metall. Strimlen går frem med en fast avstand, kalt stignings- eller matelengden, for hvert trykk. På hver stasjon foregår en operasjon: et pilothull gjennombores, en kontur trimmes, en flens bøyes, en kopp tegnes eller en funksjon er preget. På sluttstasjonen skilles den ferdige delen fra bæreremsen som har ført den gjennom dysen.
Hovedelementene i en progressiv formdesign er:
Sekvensen og bærerdesignet er ikke detaljer. De er ryggraden i hele prosessen, fordi hver nedstrøms stasjon er avhengig av at materialet kommer til riktig posisjon i riktig form.
Progressiv formdesign følger en repeterbar arbeidsflyt. Å hoppe over et hvilket som helst trinn dukker vanligvis opp senere som et problem i pressen.
Stripeoppsettet er det viktigste trinnet. En dårlig layout med en ustabil bærer eller svak pilotering kan ikke repareres ved bedre maskinering; det svikter på pressen, noen ganger først etter at tusenvis av deler er laget. Av denne grunn bruker erfarne formdesignere mer tid på stripeoppsettet enn på noen annen fase.
Materialoppførsel er utgangspunktet for hvert progressivt formdesign. Hardere kvaliteter som 304, 316 og 410 rustfritt stål herder under formingen, så dysen må etterlate nok klaring og noen ganger inkludere avspenningstrinn. Aluminium og dets legeringer dannes lett, men har en tendens til å gnage på verktøyoverflater, så smøring, polert verktøystål og kontrollerte klaringer er avgjørende. Kobberlegeringer tilbyr utmerket ledningsevne og duktilitet, men krever skarpt verktøy for å holde grader unna elektriske kontaktområder. Sinkbelagt eller galvanisert stål kan miste belegget ved klippede kanter, så designeren må kontrollere klaring og kantgeometri for å beskytte laget.
| Material | Typiske progressive dysedeler | Designhensyn |
|---|---|---|
| Rustfritt stål (304, 316, 410) | Braketter, pakninger, varmeskjold | Arbeid herder; trenger sjenerøse klareringer og noen ganger etterstemplingsbehandling |
| Aluminium og aluminiumslegeringer | Varmeavledere, ladeplugger | Lett og formbar; se galling, springback og overflatefinish |
| Kobber og messing | Koblinger, pinner, lagerhetter | Utmerket formbarhet; skarpt verktøy som kreves for gradkontroll |
| Sink og galvanisert stål | Motorhus, støtdempere | Belegg kan flake; tett klaring bevarer kantbeskyttelsen |
An stålflens for biler er et godt eksempel på en del som ser enkel ut, men som avhenger sterkt av progresjonen. Kravene til flensgeometri, hullmønster og flathet tvinger vanligvis designeren til å kombinere gjennomborings-, trimming- og formingsstasjoner, og dysen må holde dimensjonsstabilitet over lange produksjonsserier.
 Tilpassede stålflensleverandører for biler, Company Changzhou Dingjia Metal Technology Co., Ltd. er Kina-leverandører av spesialtilpasset stålflens for biler og stålflensselskap for biler, vår... Se produkt →
Avstanden mellom stasjonene definerer matelengden og, i sin tur, antall deler som produseres per slag. En kortere stigning øker ytelsen, men kan gi for lite plass til dypformingsverktøy. Bærestrimmelen må være sterk nok til å bevege delen gjennom hver stasjon, men likevel smal nok til å holde materialutnyttelsen høy. Pilotering er bare sikker når pilothullene overlever til den endelige stasjonen, så oppsettet må ikke kutte dem bort for tidlig. Disse avveiningene er grunnen til at anmeldelser av stripelayout er viktige før verktøyet begynner.
Moderne progressiv formdesign holder rutinemessig hullposisjoner til /-0,05 mm og flathet innenfor 0,1 mm for små til middels deler, men de oppnåelige verdiene avhenger av materialtykkelse, strimmelbredde, delstørrelse og antall stasjoner. I høytemperaturmotorapplikasjoner, a rustfritt stål turbo tetningspakning krever tett flathet og gradfrie kanter fordi enhver ufullkommenhet kan kompromittere tetningen. En formdesigner som forstår funksjonen til hver funksjon vet hvilke toleranser som er kritiske og hvilke som er sekundære, og denne kunnskapen påvirker verktøykostnadene direkte.
 Tilpasset turboforseglingspakning i rustfritt stål, selskap Changzhou Dingjia Metal Technology Co., Ltd. er Kina-leverandører av spesialtilpasset turbo-tetningspakning i rustfritt stål og turbo i rustfritt stål... Se produkt →
En progressiv terning er sjelden den billigste måten å bygge en prototype på, og det er ikke det riktige svaret for hver del. Selve verktøyet kan koste noen få tusen dollar for en enkel to-stasjonsdesign eller godt over seks tall for en kompleks dyse med mange formingsoperasjoner. Økonomien favoriserer vanligvis en progressiv form når det årlige volumet er høyt nok til at den lave kostnaden per del oppveier verktøyinvesteringen.
Etter planen tar en typisk progressiv terning for en liten stempling fire til ti uker å designe og bygge. Kompleks geometri, harde materialer og stramme toleranser utvider dette vinduet fordi utprøving og prøvetaking tar lengre tid. Planlegg for minst én runde med prøvegodkjenninger, og bekreft hvem som bærer kostnadene for endringer forårsaket av designoppdateringer på kundesiden.
Viktige kostnadsdrivere i en progressiv formdesign inkluderer:
Selv erfarne team ser de samme problemene gjenta seg i progressiv formdesign. Å gjenkjenne disse problemene tidlig reduserer risikoen for kjøperen.
De fleste av disse problemene deler én grunnårsak: matrisen er designet før materialet og prosessen er fullt ut forstått. En leverandør med produksjonserfaring på tvers av en rekke materialer kan flagge disse problemene under tilbud i stedet for under utprøving.
Den rette partneren bringer mer enn en presse og en terning. Se etter en leverandør som designer og bygger sine egne progressive dyser, har pressekapasitet til å drive produksjon internt og kan demonstrere erfaring med både jernholdige og ikke-jernholdige metaller. Et kvalitetsstyringssystem gir trygghet for at trinnene for verktøy, prøvetaking og produksjon er dokumentert. Det viktigste er at leverandøren bør være villig til å diskutere stripelayout, toleransestrategi og materialvalg før tilbudet låses.
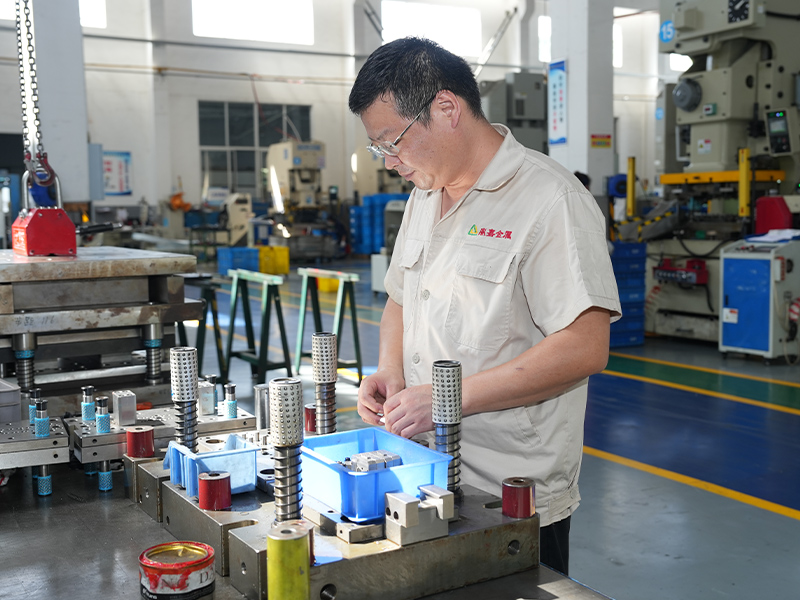
Hos Changzhou Dingjia Metal Technology støtter det samme ingeniørteamet som designer den progressive formen også montering av form og stempling. Vår stemplingskapasitet når 500 tonn, og produksjonsutvalget vårt dekker rustfritt stål, jern, bilstål, aluminium, kobber og sinkbaserte deler. Denne strukturen betyr at materialkunnskap og tilbakemeldinger om produksjon går direkte inn i hver designgjennomgang. For nye energiladingshaugprosjekter har vi også brukt progressive dysetilnærminger til komponenter som f.eks stemplet aluminiumsviftevarmeplate , hvor termisk ytelse, flathet og overflatekvalitet betyr noe.
 Tilpasset stemplet aluminiumsvifte varmeplate Ny energiladepluggleverandører, Changzhou Dingjia Metal Technology Co., Ltd. er Kina tilpasset stemplet aluminiumsvifte varmeplate Ny energi ladepluggleverandører og ... Se produkt →
For å forberede deg til neste del, se gjennom vår praktisk veiledning til presisjonsstempling av deler for å se hvordan material-, verktøy- og produksjonsfaktorer samhandler. Hvis du allerede har en utskrift eller en 3D-modell, kan du kontakt teamet å diskutere stripelayout og verktøyplan før du forplikter deg til en full investering.
Progressiv formdesign belønner ingeniører og kjøpere som ser utover tilbudet. Strimmeloppsettet, stasjonssekvensen, utvalget av verktøystål og materialkunnskapen bak formen avgjør om delen din kommer i tide, holder toleransen og forblir rimelig i volum. Be om å se oppsettet, sett spørsmålstegn ved forutsetningene, og velg en partner hvis matrisingeniører vil snakke med deg før stålet kuttes.
E -postadressen din blir ikke publisert. Nødvendige felt er merket *
Vårt rustfritt stålstempende metallskrapel er en komponent med høy ytelse designet for å oppfylle de krevende kravene til bransjer som trenger presisjon, holdbarhet og motstand mot tøffe miljøer. D...
Se detaljer
Vår høye temperaturbestandig bilpakning i rustfritt stål er konstruert for ytelse i bilapplikasjoner som krever holdbarhet under varme- og trykkforhold. Denne pakningen er produsert av rustfritt st...
Se detaljer
Vårt høye trykkavstøtende rustfritt stål brakett er en robust, holdbar og pålitelig løsning for å sikre utstyr i krevende miljøer der trykk og strukturell integritet er kritisk. Denne braketten er ...
Se detaljer
Den stemplede jernolje -baffelen er en kritisk komponent i motor- og overføringssystemer, designet for å administrere og kontrollere strømmen av olje i mekaniske samlinger. Produsert ved hjelp av P...
Se detaljer
Det stemplede jernmagnetventilhuset er en presisjons-konstruert komponent designet for å omslutte og beskytte magnetventilsystemer. Produsert ved hjelp av avanserte metallstemplingsprosesser som dy...
Se detaljer
Jernmotormomentomformerkomponentstempeldelene er presisjons-konstruerte komponenter som er spesielt designet for dreiemomentomformere i kjøretøysystemer for biler. Disse delene er produsert med høy...
Se detaljer
Vår jernmonteringsbrakett er en robust, allsidig og svært holdbar støtteløsning designet for et bredt spekter av industrielle og kommersielle applikasjoner. Denne monteringsbraketten er konstruert ...
Se detaljer
Vår korrosjonsresistente bilbrakett er konstruert for holdbarhet og ytelse i krevende bilapplikasjoner. Denne braketten er laget av høykvalitets korrosjonsbestandig stål, og tilbyr eksepsjonell sty...
Se detaljer
Vår bilflens er konstruert for presisjon, holdbarhet og eksepsjonell ytelse i forskjellige bilapplikasjoner. Disse flensene er laget av karbonstål, rustfritt stål eller legeringsstål. Viktige fu...
Se detaljer
Messingbærende støvhetter er viktige komponenter designet for å beskytte lagre og andre mekaniske deler mot skitt, støv, fuktighet og forurensninger som kan forårsake for tidlig slitasje og skade. ...
Se detaljer
Den kobberinntinnede magnetventilens nålenhet er en presisjons-konstruert komponent designet for å forbedre ytelsen og påliteligheten til magnetventiler som brukes i forskjellige industrielle anven...
Se detaljer
Den kobber sølvbelagte vannpumpen magnetventilpinne er en høyytelses, presisjons-konstruert komponent designet for funksjonalitet i vannpumpe magnetventiler. Denne pinnen er produsert ved hjelp av ...
Se detaljerKontaktinformasjon
Address: No.6 Qiiaseng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, Jiangsu -provinsen
TEL: 86-15050692548
Hvis du er interessert i produktene våre, kan du kontakte oss
 Jernholdige og ikke-jernholdige metallstempelprodusenter