简体中文
Nyheter
Hjem / Nyheter / Bransjyheter / En praktisk guide til jernstemplingsdeler: materialer, prosess og leverandørvalg

Når en stemplet jernbrakett kommer til en produksjonslinje, er det første en erfaren inspektør sjekker ikke den trykte dimensjonen. Det er kantkvaliteten, flatheten over overflaten, og om bøyningen er sann. Alle tre forteller deg om leverandøren forsto delen som en monteringskomponent, ikke bare en flat form. I vår stemplingsbutikk har vi sett mange tegninger som ser enkle ut, men som krever materialkunnskap og matriserfaring for å lage riktig.
Ytelsen til en stemplingsdel avhenger av materialkvalitet, formdesign og prosesskontroll. Denne kombinasjonen avgjør om delen overlever vibrasjoner, trykk og temperatur i applikasjonen. Hvis leverandøren din får bare én av disse faktorene riktig, vil delen svikte på en måte som er vanskelig å oppdage før den allerede er installert.
En stansedel av jern er en komponent som produseres ved å mate flat spole eller metallplate inn i en stansepresse, der et stansesett kutter, bøyer eller danner materialet. I industrielle samtaler dekker kategorien vanligvis lavkarbonstål, karbonstål, fjærstål og noen ganger rustfritt stål. Prosessen produserer enkle skiver, monteringsbraketter, pakninger og mekaniske hus, samt komplekse former med stramme dimensjonskrav.
Det som skiller jernstempling fra generell platefremstilling er repeterbarhet. Når terningen er påvist, produserer hvert slag det samme tverrsnittet med minimal variasjon. Denne konsistensen er grunnen til at produsenter av bil-, elektronikk- og medisinsk utstyr bruker stemplede deler til store produksjonsvolumer. For en bredere forklaring av prosessen og dens fordeler, se vår oversikt over bruk av jernpressedeler og produksjonsprosess.
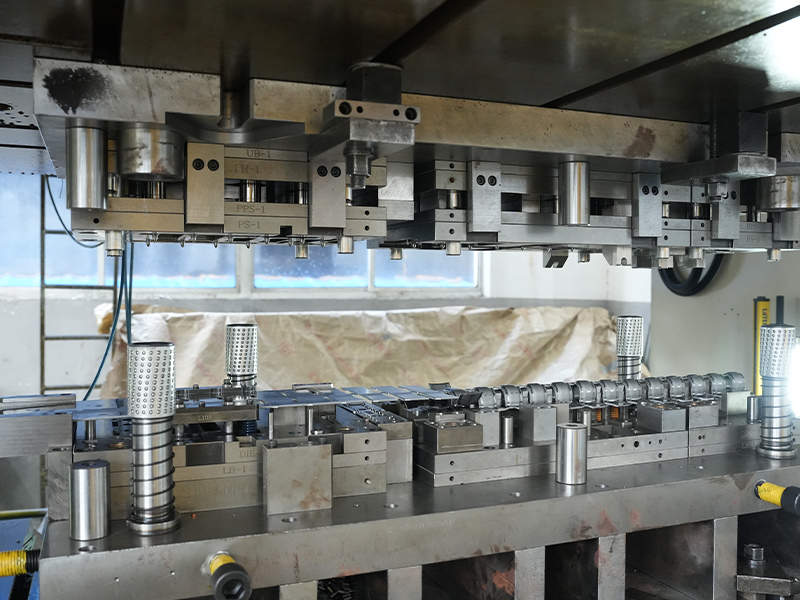
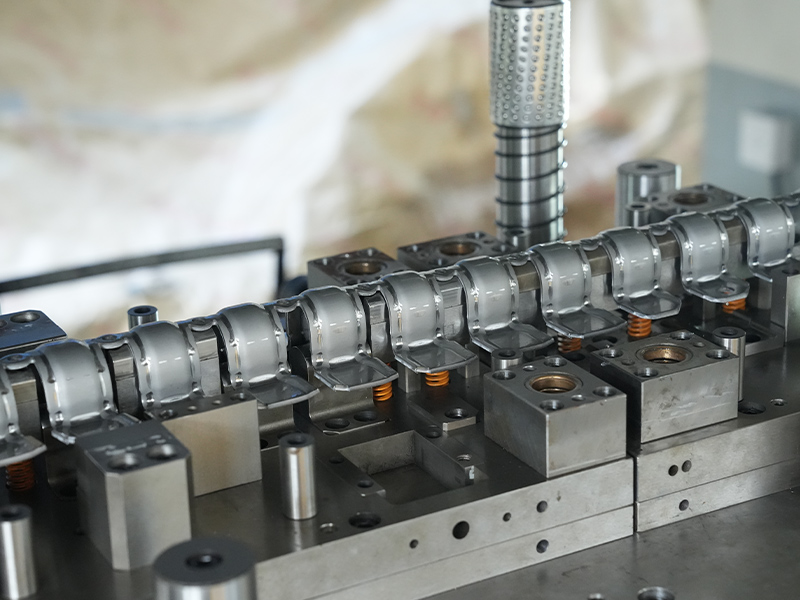
Sekvensen starter med en spole eller blank, og hver operasjon skjer i terningen. Blanking og piercing fjerner den ytre profilen og innvendige hull. Bøying og tegning omformer metallet. En enkel dyse utfører én operasjon; en progressiv dyse bærer stripen gjennom flere stasjoner og utgjør hele delen i en enkelt pressesyklus.
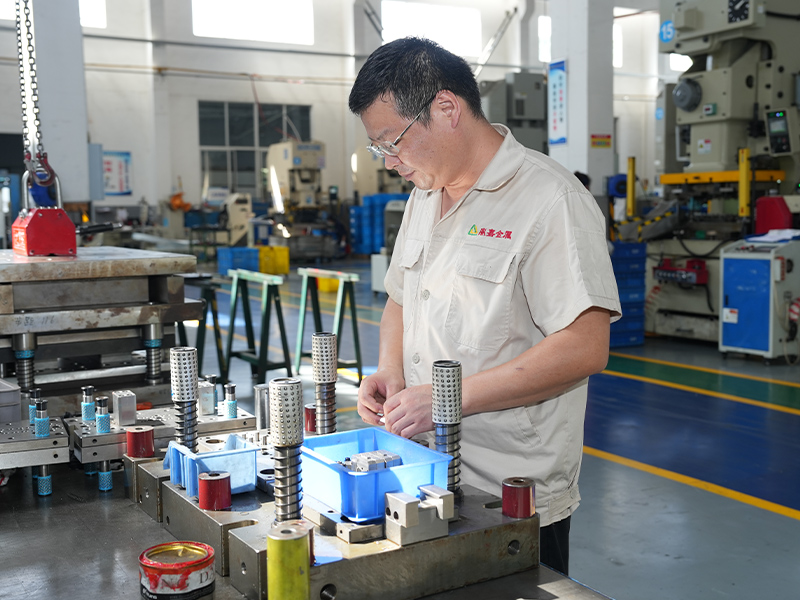
Die design er der stemplingskostnad og kvalitet faktisk bestemmes. En erfaren produsent kan justere bøyetilskuddet, flytte et pilothull eller redesigne strimmeloppsettet før noe stål kuttes. Hos Changzhou Dingjia Metal Technology designer, bygger og vedlikeholder vi våre egne dyser. Det holder endringssyklusene korte og hjelper produksjonsteamet å forstå nøyaktig hvorfor en funksjon må kontrolleres.
Presserommet vårt har 24 presser og kan håndtere stemplinger som krever opptil 500 tonns kraft. Fabrikken dekker 5400 kvadratmeter, og vi la til ytterligere 1500 kvadratmeter i 2024 for å utvide sekundærvirksomheten. Denne skalaen er nyttig for kunder som trenger mer enn én enkelt prototype; den lar oss kjøre progressive verktøy i produksjonshastigheter, samtidig som vi har plass til små batchkjøringer.
Den vanligste unnskyldningen for en mislykket stemplet del er "vi ba om jern." Uten en materialkvalitet kan ikke en stanseleverandør forutsi bøybarhet, kantkvalitet eller om delen vil overleve belastningen. Tabellen nedenfor sammenligner de viktigste jernbaserte familiene som brukes til stempling.
| Materialfamilie | Typiske karakterer | Hva du kan forvente | Vanlige stemplede deler |
|---|---|---|---|
| Lavkarbonstål | DC01, SPCC, Q195 | God formbarhet, lav pris, lett å plate; lavere styrke enn høyere karbonkvaliteter. | Braketter, monteringsplater, deksler, kapslinger. |
| Karbonstål | Q235B, S275JR | Høyere styrke og stivhet; mindre tilgivende i trange bend enn lavkarbonstål. | Bærende braketter, rammer, flenskomponenter. |
| Fjærstål | 65Mn, Ck67 | Hardhet, elastisitet og tretthetsbestandighet etter varmebehandling. | Klips, fjærer, setejusteringsplater, stemplet metallspross. |
| Rustfritt stål | 304, 316, 410 | Korrosjon og varmebestandighet; styrke med tynnere veggpartier. | Pakninger, varmeskjold, turbo tetningsringer, braketter. |
Hvis delen vil være sinkbelagt eller fosfatert, vær oppmerksom på bunnoverflaten. Kalk, oljerester eller flekker i råspolen vil dukke opp etter plettering. Karakteren påvirker også mengden av tilbakefjæring: Et materiale med høy styrke kan kreve en liten formkompensasjon, og tykkelsen må holde seg innenfor toleransen for at dysen skal fungere riktig. Vurder også kornretningen; bøying parallelt med rulleretningen kan sprekke på en skarp radius, så en god leverandør vil justere mateorienteringen når det er mulig.
De største brukerne av jernstemplingsdeler er produsenter av biler, elektronikk, industrielt utstyr og medisinsk utstyr. Årsaken er enkel: stempling gir den dimensjonale konsistensen som samlebånd er avhengige av, til en kostnad per del som maskinering ikke kan matche for store volumer.
Braketter, setejusteringsplater, momentomformerkomponenter, turbotetningspakninger og varmeskjold er typiske stemplede deler. En stemplet jernpakning i en ventil eller pumpe må sitte flatt og komprimere jevnt; eventuelle bølger skaper en lekkasjebane. For en nærmere titt på vanlige design, vår produktside for en stemplet jernpakning viser hvordan en produksjonsklar del ser ut.
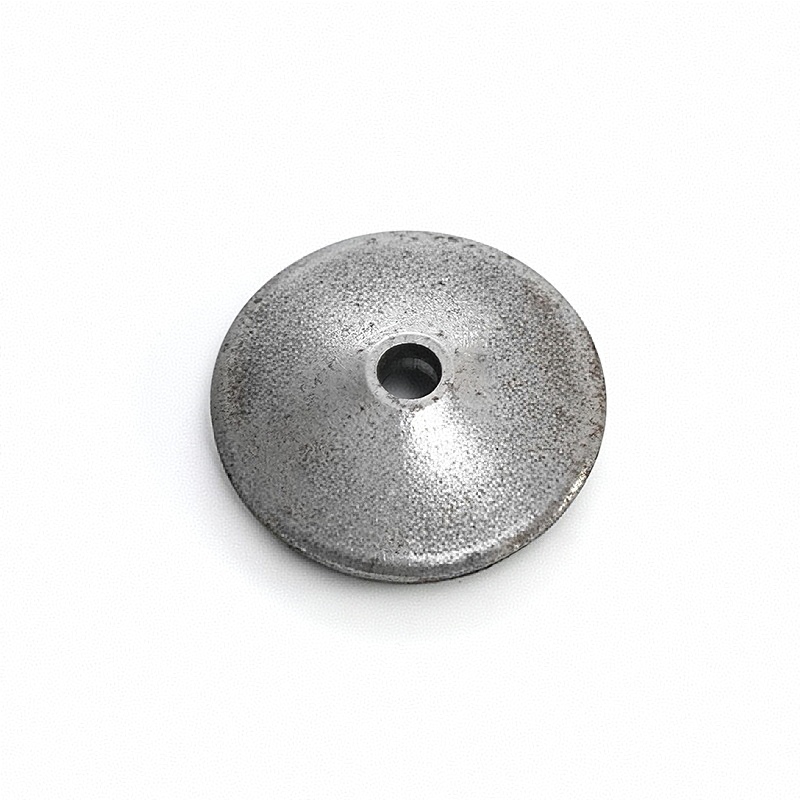 Tilpasset stemplet jernpakning, selskap Changzhou Dingjia Metal Technology Co., Ltd. er Kina-leverandører av tilpasset stemplet jernpakning og stemplet jernpakningsfirma, vår jerngask... Se produkt →
Mindre stemplede deler går ofte inn i solenoidhus, kondensatorforseglingshus, pinner og kontakter. Når en komponent trenger ferromagnetiske egenskaper, er jernbasert materiale det naturlige valget. Et magnetventilhus, for eksempel, konsentrerer magnetfeltet samtidig som det holder sammenstillingen kompakt. Vi produserer magnetventilhus i stemplet jern for væskekontroll og elektromekaniske systemer, med funksjoner kontrollert mot kundens funksjonskrav.
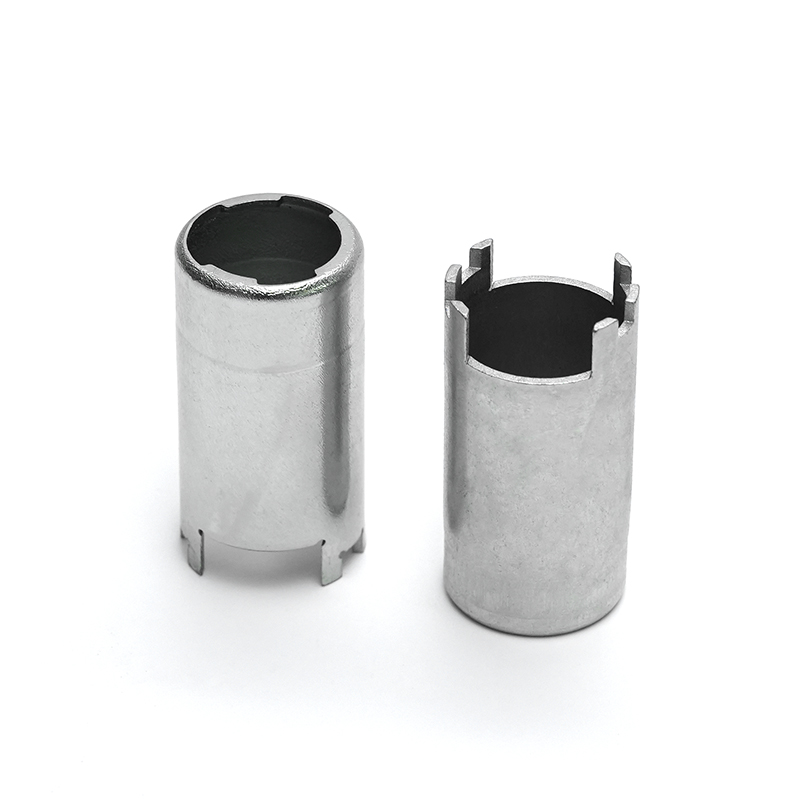 Tilpasset stemplet jern magnetventilhus Leverandører, Company Changzhou Dingjia Metal Technology Co., Ltd. er Kina-leverandører av tilpasset stemplet jern-magnetventilhus og stemplet jern-magnetventil... Se produkt →
Friksjonsplater, girinngrepsbraketter, ventilkjerneenheter og oljeplater er stemplet fordi prosessen kan holde flathet og hullposisjon uten kostbar maskinering. En oljebaffel inne i en girkasse hindrer olje i å sprute der det skaper luftmotstand; en progressiv dyse holder de bøyde tappene og hullene konsekvente på volum. For mer detaljer, se vår stemplet jernoljebaffel , som er designet for oljekontrollapplikasjoner.
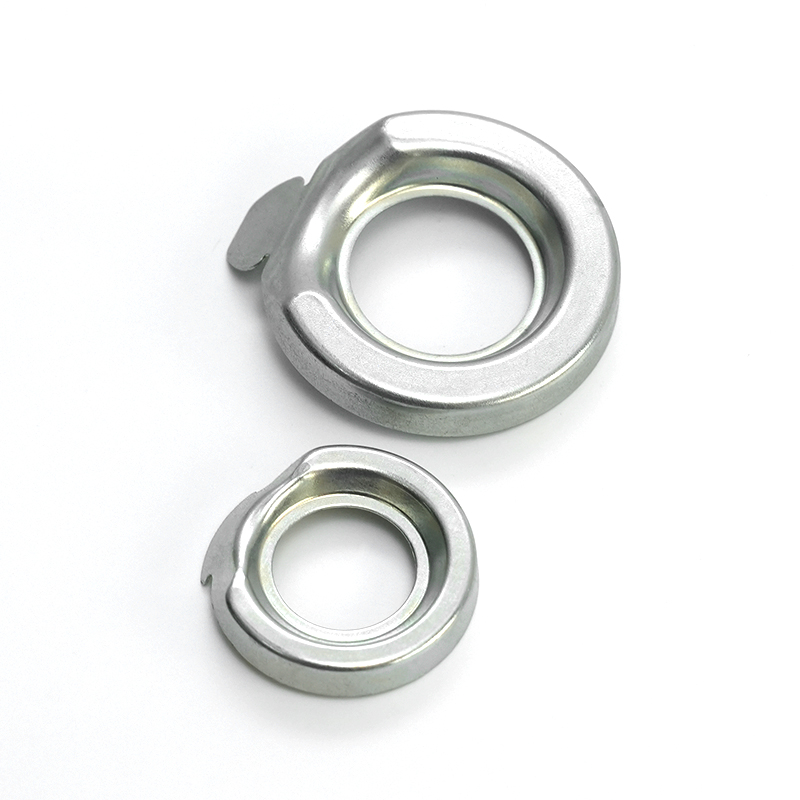 Custom Stamped Iron Oil Baffel Suppliers, Company Changzhou Dingjia Metal Technology Co., Ltd. er China Custom Stamped Iron Oil Baffle-leverandører og Stamped Iron Oil Baffle Company, The S... Se produkt →
En komplett forespørsel om tilbud inkluderer tegningen, materialkvaliteten, overflatefinishen og de kritiske funksjonene. Hvis du nevner et grunnmateriale, men utelater kanttilstanden, vil leverandøren gjøre antakelser som kanskje stemmer med monteringen din.
For generelle toleranser refererer mange kjøpere til ISO 2768-1. Bilprosjekter legger ofte til PPAP-dokumentasjon, inspeksjon av første artikkel og materialsertifikater. En god leverandør vil be om disse detaljene før tilbud, ikke etter at terningen er bygget.
En kompetent leverandør gjennomgår tegningen for fabrikasjonsevne før tilbud. De bør påpeke om et hull er for nært en bøy, om en tett radius vil knekke materialet, eller om toleransen er strammere enn prosessen kan holde. Hvis en leverandør kun siterer tegningen din uten å stille spørsmål, forblir produksjonsrisikoen på din side.
Ved vårt anlegg er gjennomgang av matriser, inspeksjon av første artikkel og prosesskontroller en del av vår standard arbeidsflyt. Vi holder også dysevedlikehold internt, noe som er viktig for lange produksjonsserier. Presskapasiteten betyr mindre enn muligheten til å matche formdesignet til delens funksjon og volum.
Før du sender en forespørsel om tilbud, sørg for at tegningen angir materialstandard, kritiske overflater og forventet årlig volum. Disse tre detaljene gjør det mulig for en stanseleverandør å foreslå riktig formtype og en realistisk kostnadsstruktur. Hvis du er usikker på om en stemplingsdel kan erstatte en maskinert eller fabrikkert komponent, send tegningen og la en produksjonsingeniør vurdere den tidlig. Teamet vårt håndterer formdesign, prøveutvikling og produksjonskjøringer; vi er klare til å svare på designspørsmål før tilbudsstadiet, fordi det er der den reelle kostnaden for en stemplingsdel avgjøres. For å diskutere en bestemt del, kontakt ingeniørteamet vårt .
Stainless Steel Stamping Parts: A Buyer's Guide to Grades, Tolerances & Applications
2026-08-07Progressiv dysedesign: prosess, stripelayout, toleranser og verktøykostnader
2026-08-21E -postadressen din blir ikke publisert. Nødvendige felt er merket *
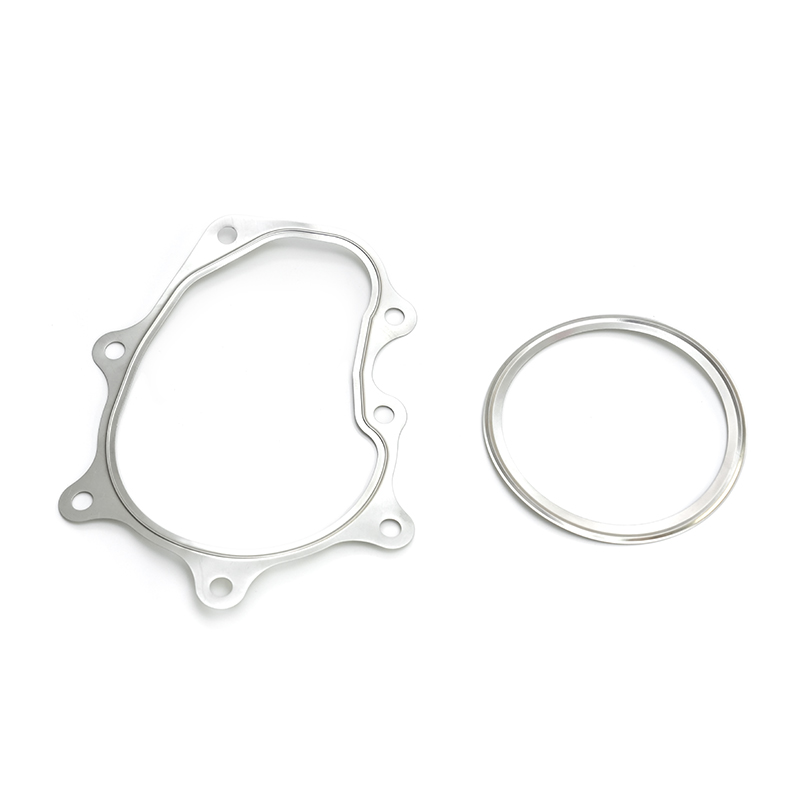
Vår turbo-tetningspakning i rustfritt stål er konstruert for høyytelsesapplikasjoner i turboladede motorer, og gir en robust, pålitelig tetning for å forhindre lekkasje av avgasser og øke trykket. ...
Se detaljer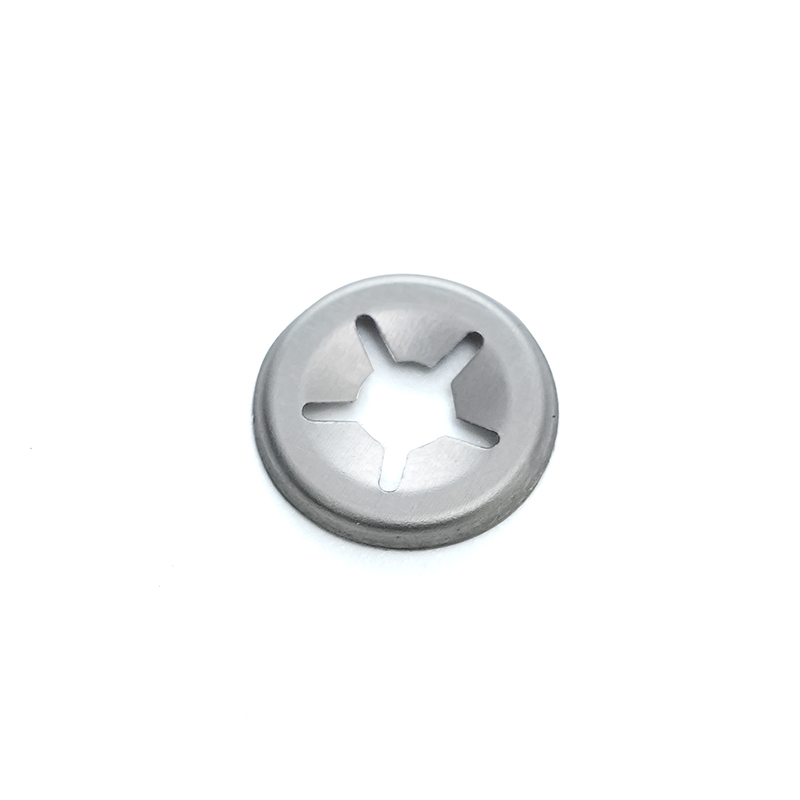
Starlock -vaskemaskinene i rustfritt stål er spesialiserte støttekomponenter designet for å holde deler på plass på plass i vannventilenheter. Disse festene er produsert av rustfritt stål av høy kv...
Se detaljer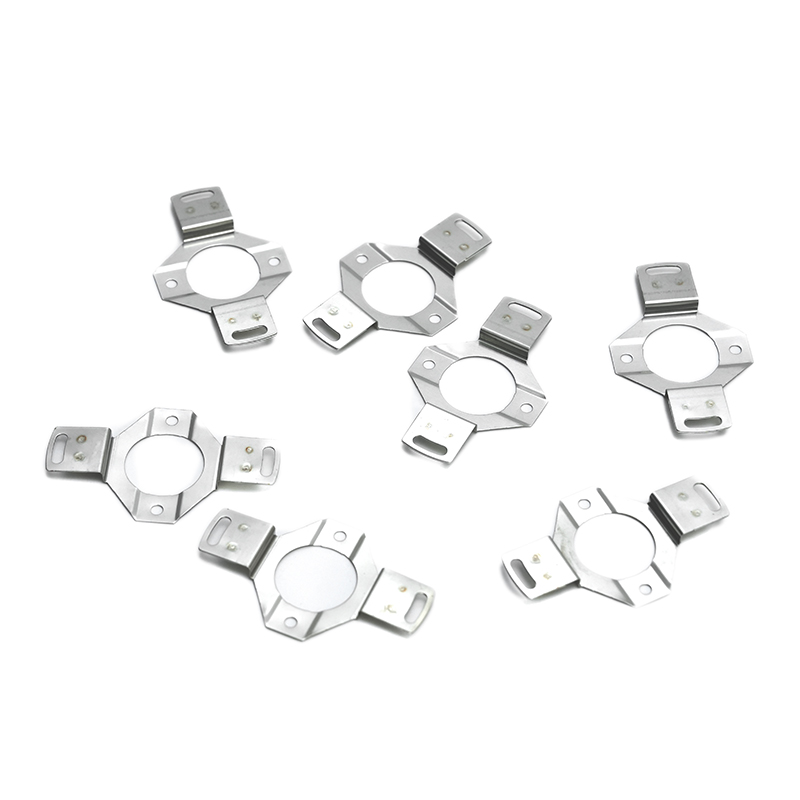
Vår slitasjebestandig rustfritt stål brakett er konstruert for høyytelsesapplikasjoner der holdbarhet og styrke er avgjørende. Denne braketten er laget av premium rustfritt stål, og er designet for...
Se detaljer
Den stemplede jernolje -baffelen er en kritisk komponent i motor- og overføringssystemer, designet for å administrere og kontrollere strømmen av olje i mekaniske samlinger. Produsert ved hjelp av P...
Se detaljer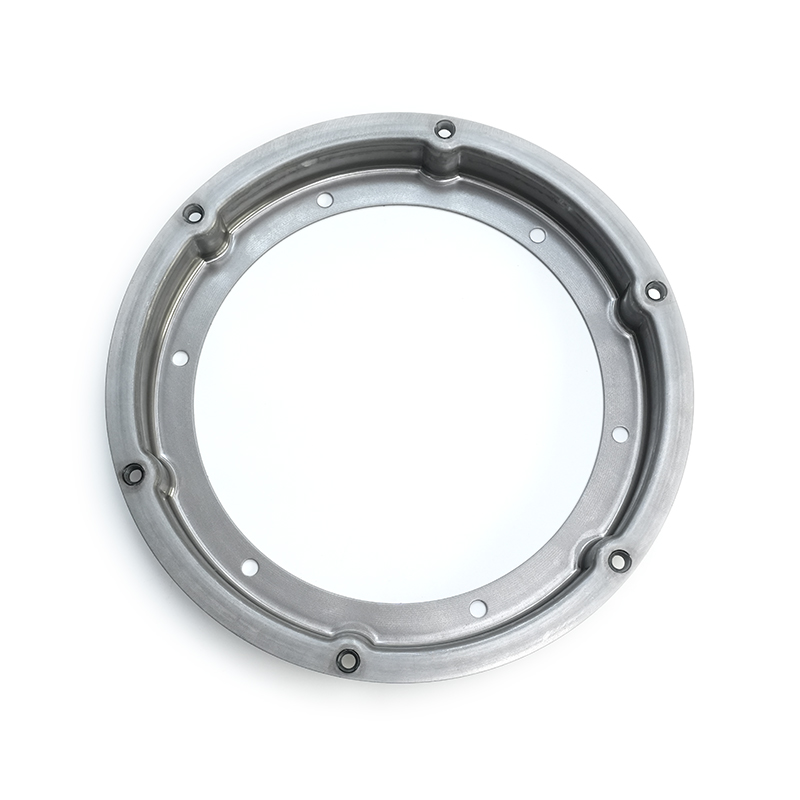
Jernmotormomentomformerkomponentstempeldelene er presisjons-konstruerte komponenter som er spesielt designet for dreiemomentomformere i kjøretøysystemer for biler. Disse delene er produsert med høy...
Se detaljer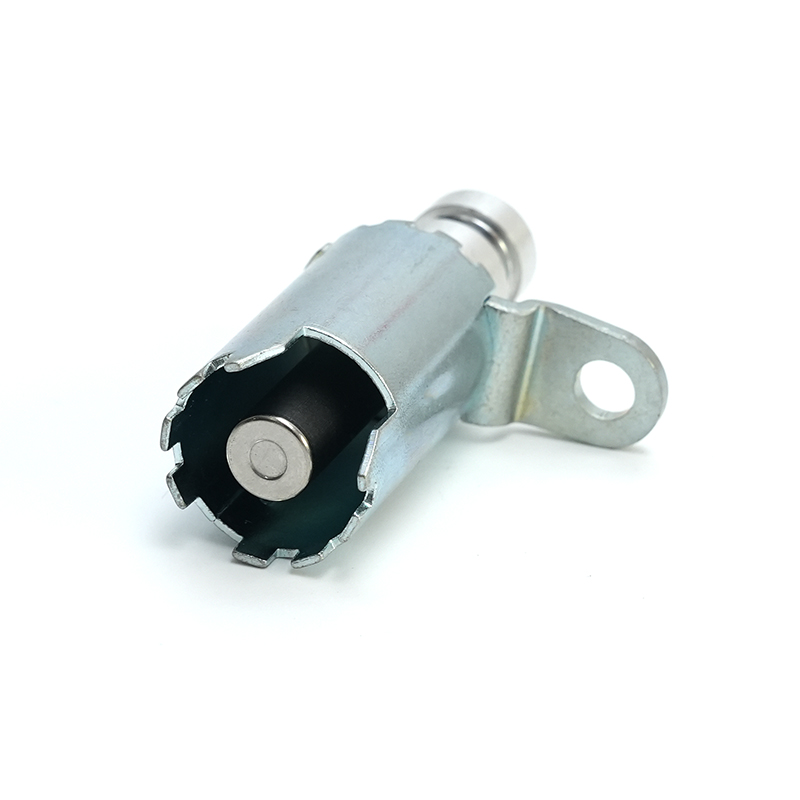
Den stemplede jernventilkjernen er produsert ved hjelp av stemplingsteknologi og er laget av jernmateriale av høy kvalitet, nøyaktig stemplet i form. Denne komponenten er mye brukt i forskjellige v...
Se detaljer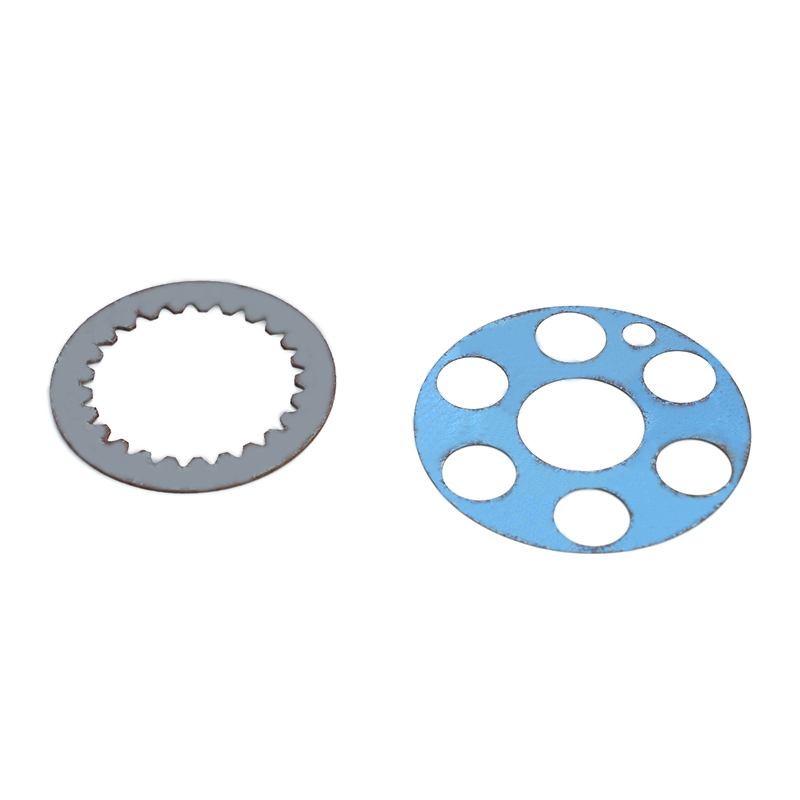
Vår jernfriksjonsplate er en holdbar komponent av høy kvalitet designet for bruk i en rekke mekaniske systemer som krever effektiv energioverføring og varmemotstand. Produsert ved hjelp av jernlege...
Se detaljer
Den 65mn jernstempelede seteadjusterplaten er en presisjons-konstruert metallstemplingskomponent laget av høyt karbonstål (65mn), et materiale kjent for sin hardhet, strekkfasthet og slitasje. Denn...
Se detaljer
Vår bilflens er konstruert for presisjon, holdbarhet og eksepsjonell ytelse i forskjellige bilapplikasjoner. Disse flensene er laget av karbonstål, rustfritt stål eller legeringsstål. Viktige fu...
Se detaljer
Vårt jernaluminiums stillhetsdekke er en høy ytelse, holdbar løsning designet for å effektivt redusere støy og vibrasjoner i et bredt spekter av industrielle og mekaniske anvendelser. Ved å kombine...
Se detaljer
Vårt tynnveggede lagerbur for kobber er en essensiell komponent designet for bruk i presisjonslager, og tilbyr holdbarhet og effektiv ytelse i forskjellige industrielle applikasjoner. Dette lagerbu...
Se detaljer
Tinnede kobberpinner er presisjons-konstruerte elektriske kontakter designet for å gi pålitelig og effektiv ytelse i et bredt spekter av applikasjoner. Disse pinnene er laget av høykvalitets kobber...
Se detaljerKontaktinformasjon
Address: No.6 Qiiaseng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, Jiangsu -provinsen
TEL: 86-15050692548
Hvis du er interessert i produktene våre, kan du kontakte oss
 Jernholdige og ikke-jernholdige metallstempelprodusenter