简体中文
For en ingeniør som spesifiserer sammenkoblinger, en innkjøpssjef som kjøper lagerbur, eller en produktdesigner som optimaliserer varmeavledning, representerer kobberstemplingsdeler ofte en konvergens av ytelse og produksjonsevne som få andre komponenttyper kan matche. Utfordringen er ikke om kobber kan stemples, men hvordan velge riktig legering, definere toleranser som balanserer kostnad og funksjon, og stille leverandørene de riktige spørsmålene før det første verktøyet kuttes.
Hva er kobberstemplingsdeler?
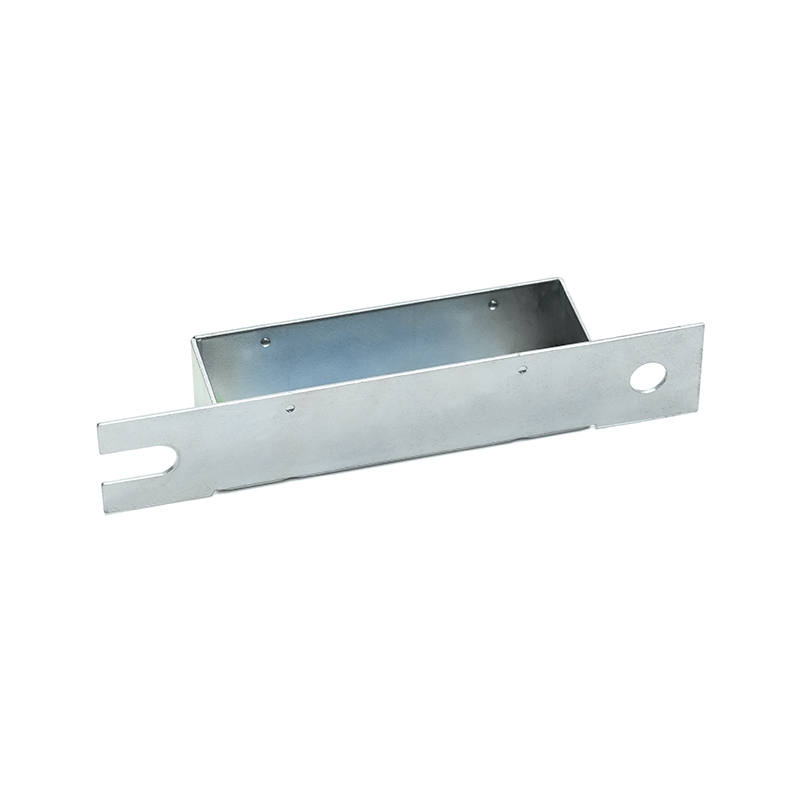
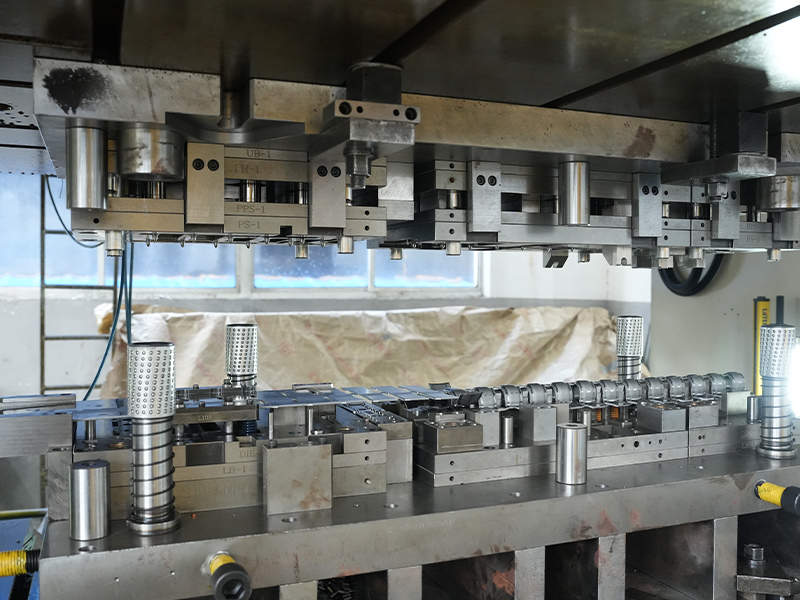
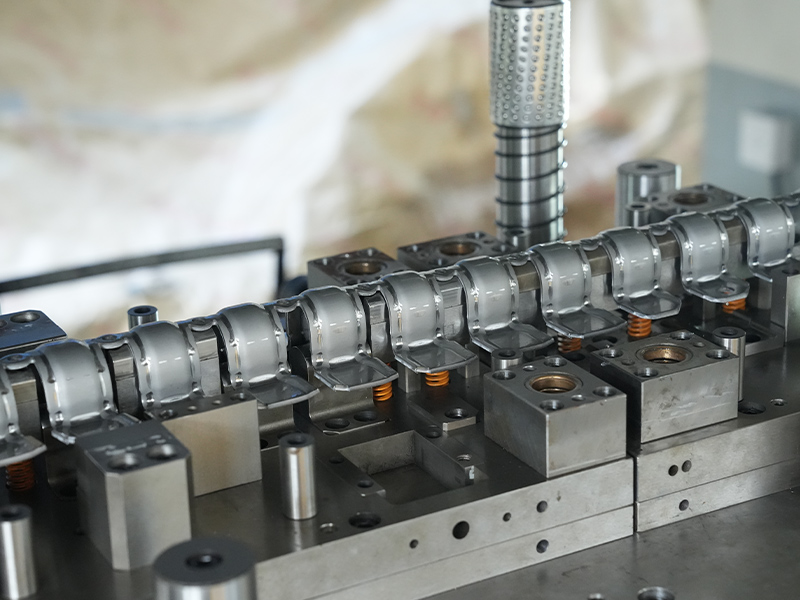
Kobberstemplingsdeler er presisjonsmetallkomponenter produsert ved å mate kobber- eller kobberlegeringsbånd gjennom en progressiv eller sammensatt stanseform under høy tonnasje. Strimlen er blankt, gjennomhullet, bøyd, tegnet og laget i en sekvens av stasjoner, ofte med hastigheter over 200 slag per minutt. Resultatet er en nettformet del som oppfyller strenge dimensjonskrav med minimal sekundær prosessering – kritisk i høyvolumselektriske, bil- og industrielle applikasjoner.
Prosessoversikt
Produksjonssekvensen begynner med kobberstrimmel, typisk mellom 0,05 mm og 3,0 mm tykk, matet fra en spole inn i en presse. En progressiv terning utfører flere operasjoner i et enkelt slag. Prosessens kontinuerlige natur muliggjør konsistent del-til-del repeterbarhet og støtter årlige volumer fra 100 000 til titalls millioner stykker. Nøkkeltrinn inkluderer pilotering for presis justering, blanking av den ytre profilen, forming av funksjoner som radier eller preginger, og separering av den ferdige delen fra bæreren. Avansert verktøy integrerer in-die sensing og vision-systemer for å fange opp avvik i sanntid.
Hvorfor velge kobber?
Kobbers elektriske ledningsevne (opptil 100 % IACS for rene kvaliteter) gjør det til det foretrukne materialet for strømførende komponenter. Dens varmeledningsevne, omtrent 20 ganger høyere enn for rustfritt stål, trekker varme bort fra følsomme koblinger i strømmoduler og LED-enheter. I tillegg tilbyr kobber naturlig korrosjonsbestandighet uten behov for beskyttende plettering i mange innendørsmiljøer, og dens høye duktilitet tillater forming til komplekse former som vil knekke mindre formbare materialer. Sammenlignet med aluminium eliminerer kobberstemplingsdeler risikoen for galvanisk korrosjon når de kobles sammen med kobberledere og reduserer termineringsfeilmoduser over produktets livssyklus.
Velge riktig kobberlegering
Å velge en legering er den eneste konsekvensavgjørelsen i spesifikasjonsprosessen. Elektriske, mekaniske, termiske og økonomiske faktorer må veies opp mot det tiltenkte driftsmiljøet. De tre oftest stemplede kobberfamiliene - ren kobber, messing og fosforbronse - har hver sin egen avveiningsprofil.
Rent kobber, messing, fosforbronse
| Legering | Konduktivitet (%IACS) | Typisk UTS (MPa) | Duktilitet | Primær fordel |
|---|---|---|---|---|
| C11000 (ETP kobber) | 100 | 220–310 | Utmerket | Høyeste elektrisk/termisk ledningsevne |
| C26000 (patron messing) | 28 | 310–580 | Bra | Bearbeidbarhet og kostnadsbalanse |
| C51000 (fosforbronse) | 15 | 470–690 | Moderat | Tretthetsmotstand og fjæregenskaper |
Rent kobber (C11000) er uovertruffen for samleskinner, strømfordelingskontakter og kjøleribber der minimalt spenningsfall eller maksimal termisk overføring er nødvendig. Dens lave flytestyrke begrenser imidlertid bruken i fjærbelastede kontakter. Messing (C26000) tilbyr en gunstig balanse mellom styrke, korrosjonsbestandighet og lavere råvarekostnader, noe som gjør den ideell for koblinger, terminaler og dekorative industrielle beslag. Fosforbronse (C51000) gir den beste kombinasjonen av fjæregenskaper og utmattingslevetid, basert på milliarder av elektriske kontaktfjærer og EMI-skjermende fingre hvert år. Denne legeringens evne til å opprettholde kontaktkraft over tusenvis av sammenkoblingssykluser gjør den uunnværlig i kontakter og relékontakter.
Materialvalgsfaktorer
Utover ledningsevne og styrke, bør valgmatrisen inkludere formbarhet (R/t-forholdsbegrensninger), motstand mot spenningsavslapping ved forhøyet temperatur og kompatibilitet med påfølgende pletterings- eller sveiseprosesser. For en CPU-kjøleribbefinne dominerer termisk diffusivitet og enkel lodding; for et lagerbur prioriteres utmattingsstyrke under syklisk belastning og oljekompatibilitet. Å starte med den dominerende feilmodusen i applikasjonen – elektrisk overoppheting, mekanisk brudd eller korrosjon – begrenser legeringsfeltet raskt og forhindrer overspesifikasjoner som øker materialkostnadene.
Design og produksjonshensyn
Selv et optimalt legeringsvalg vil mislykkes i å levere utbytte og kvalitet hvis delens geometri ignorerer det grunnleggende ved platedeformasjon. Tidlig samarbeid mellom designingeniøren og stemplingsleverandøren kan forkorte verktøyets ledetid og unngå kostbare feltfeil.
Bend Radius og Springback
En minimum innvendig bøyeradius på én materialtykkelse er et trygt utgangspunkt for de fleste kobberlegeringer, men strammere radier er mulig i glødede materialer med kornretningen gunstig orientert. Tilbakefjæring – den elastiske gjenopprettingen som får den bøyde vinkelen til å åpne seg etter at stansen trekker seg tilbake – må kompenseres i verktøyets geometri. Kobberlegeringer viser vanligvis mindre tilbakespring enn rustfritt stål, men fosforbronse kan kreve overbøyningsvinkler på 2° til 6° avhengig av temperament. Forutsigelse av tilbakeslag ved bruk av finite element-simulering reduserer prøvegjentakelser og sikrer dimensjonsstabilitet på tvers av spolepartiet.
Toleranser og presisjonskontroll
Progressiv stempling kan rutinemessig holde dimensjonstoleranser på ±0,05 mm på kritiske funksjoner, med strammere grenser som kan oppnås gjennom in-die coining eller barberstasjoner. Kravene til hullstørrelse, stigningsavstand og flathet bør vurderes i forhold til industristandarder som ISO 2768. For tynnveggede kobberlagerbur, for eksempel, er det å opprettholde konsistent veggtykkelse og konsentrisitet innenfor 10 µm som bestemmer burets dynamiske balanse og støynivå i presisjonsmotorapplikasjoner. En leverandør med internt verktøydesign og CNC-slipeevne er bedre posisjonert til å holde mikrotoleranser over millioner av treff.
Overflatebehandling og etterbehandling
Mange kobberstemplinger brukes som de er dannet, avhengig av den opprinnelige korrosjonsmotstanden. Når ytterligere beskyttelse eller loddeevne er nødvendig, påføres elektrobelagte tinn-, sølv- eller nikkelfinisher ved bruk av selektive eller generelle pletteringsprosesser. Passiveringsbehandlinger og anti-anløpsbelegg er vanlige for messingkomponenter som er beregnet på synlige eller tøffe miljøer. Stemplingsleverandøren bør validere platingvedheft gjennom termisk sjokktesting og måle beleggtykkelse i mikroseksjoner.
Typiske bruksområder for kobberstemplingsdeler
Allsidigheten til stemplede kobberkomponenter gjenspeiles i deres tilstedeværelse på tvers av bransjer, fra nanometerskala chipforbindelser til tungt industrielt bryterutstyr. Følgende eksempler representerer høyverdiapplikasjoner der kobberets egenskaper direkte muliggjør produktytelse.
Elektriske og elektroniske komponenter
Over 60 % av kobberforbruket i stemplet form ender opp i elektrisk distribusjon og elektronisk sammenkobling. Rekkeklemmer, sikringsklips, jordstropper og EMI/RFI-skjold produseres i milliarder årlig. Fosforbronse-stemplede kontakter er ryggraden i modulære kontakter og smartkortlesere, der konsistent innsettingskraft og langsiktig pålitelighet ikke kan diskuteres.
Bil- og industrilager
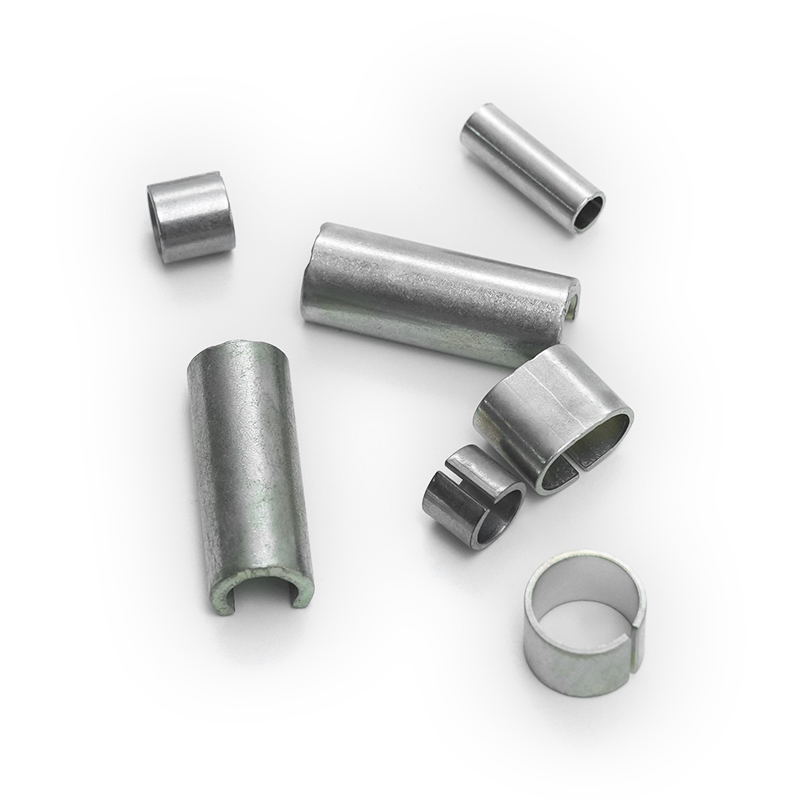
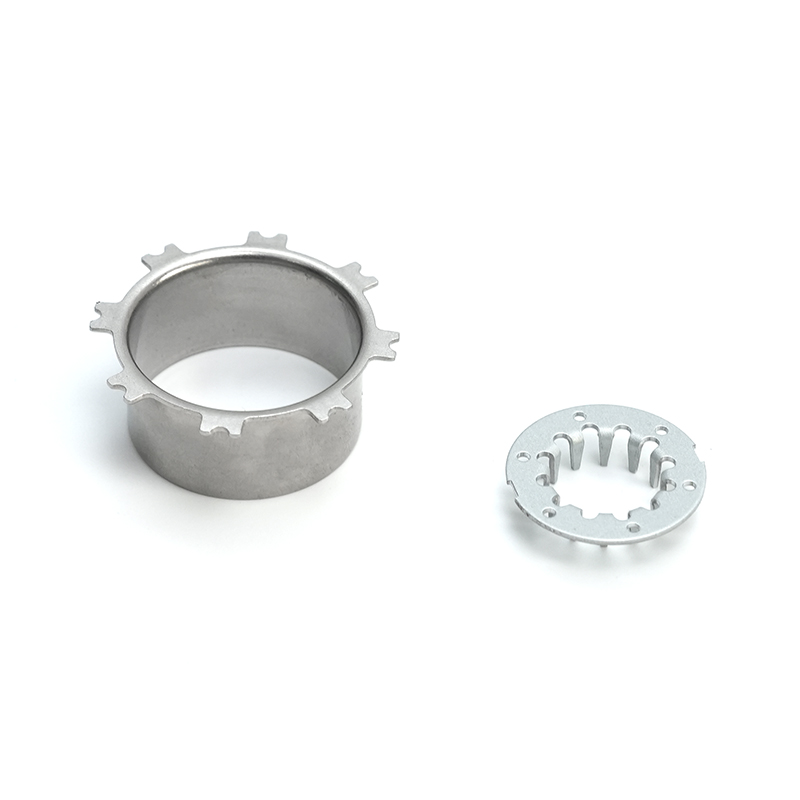
Kobberlegeringsstemplinger spiller en kritisk, men ofte usett rolle i roterende utstyr. Tynnveggede kobberlagerholdere beholder rullende elementer i høyhastighets elektriske motorlagre, og kombinerer lav vekt med utmerket smøremiddelkompatibilitet. Messinglagende støvhetter og tetningsholdere beskytter mot forurensning mens de opprettholder nøyaktig aksial plassering. Disse komponentene må tåle sentrifugalkrefter, termisk syklus fra -40 °C til 150 °C, og millioner av rotasjonssykluser uten deformasjon.
Termiske styringsløsninger
Fra CPU-kjølefinner til krafthalvlederbaseplater, stemplede kobberdeler gir den termiske banen som er nødvendig for å holde overgangstemperaturene innenfor sikre driftsgrenser. Skivede eller stemplede kobberfinner gir høyt overflateareal og lavt trykkfall på luftsiden, kritisk ved serverkjøling. Evnen til å stemple intrikate finnegeometrier og deretter lodde eller lodde dem på varmerør viser utvalget av komplementære prosesser en kompetent stemplingsleverandør kan koordinere.
Innkjøp av kobberstemplingsdeler: En kjøpers sjekkliste
En godt forberedt RFQ-pakke akselererer siteringsnøyaktigheten og avslører en leverandørs tekniske dybde før verktøyinvesteringer gjøres. De følgende avsnittene skisserer hvilken informasjon som skal samles og hvordan man vurderer produksjonskompetanse.
Hva du skal forberede før du ber om et tilbud
- Detaljert 2D-tegning og 3D CAD-modell: Inkluder alle kritiske dimensjoner, toleranser og datumreferanser.
- Materialspesifikasjon: Legeringskvalitet, temperament (f.eks. H02, H04) og eventuelle foretrukne leverandørsertifiseringer.
- Årlig volum og leveringsfrekvens: Kvantifiser om delen er en vare som kjører jevnt, eller et pigg prosjektbasert etterspørsel.
- Krav til overflatefinish: Spesifiser om bart kobber er akseptabelt eller om grenser for plettering, passivering eller rengjøringsrester gjelder.
- Applikasjonsmiljø: Driftstemperaturområde, eksponering for kjemikalier og materialer til sammenkobling avslører latente risikoer som påvirker material- og beleggsvalg.
Kvalitetsverifisering og sertifiseringer
En kompetent kobberstemplingsleverandør vil demonstrere statistisk prosesskontroll gjennom prosesskapasitetsindekser (Cpk ≥ 1,33 for kritiske egenskaper) og opprettholde et ISO 9001-sertifisert kvalitetsstyringssystem. For sikkerhetskomponenter i bilindustrien legger IATF 16949-sertifiseringen til et ekstra lag med defektforebygging og sporbarhet. Innkommende materialsertifikater bør vise samsvar med ASTM B152 eller tilsvarende, og partisporbarhet tilbake til fabrikken er standardforventning. Inspeksjonsrapporter i første artikkel som inneholder fulldimensjonal layout, konduktivitetsmålinger og mikrografisk tverrsnitt av stemplede kanter gir objektive bevis på prosessens modenhet.
Evaluering av leverandørens evner
Utover prisen per stykk, vurder bredden av intern verktøydesign og produksjon, presstonnasjeområde (vanligvis 25 til 400 tonn for kobberstempling), og sekundære operasjoner som banking, nagling eller automatisert optisk inspeksjon. En leverandør som designer sine egne progressive dyser og vedlikeholder en verktøyhistorikkdatabase kan reagere raskere på designendringer og proaktivt planlegge verktøyvedlikehold. Se etter dokumentert erfaring med å produsere tynnveggede kobberlagerbur, intrikate kjøleribberfinner eller kontinuerlige kontaktlister med fosforbronse – disse applikasjonene krever dyp materialkunnskap og prosesskontroll som generiske stemplingshus mangler.
Presisjon kobberstempling sitter i skjæringspunktet mellom materialvitenskap, verktøyteknikk og volumproduksjonsøkonomi. Ved å forankre spesifikasjonen til det dominerende funksjonskravet og stille leverandørene detaljerte prosessspørsmål tidlig, kan ingeniør- og innkjøpsteam sikre komponenter som oppfyller ytelsesmålene uten skjulte kostnadspremier. De beste kobberstemplingsresultatene kommer fra design- og produksjonspartnerskap der leverandørens material- og verktøyekspertise er engasjert fra konseptstadiet og fremover.